鋼管のMTCとEN 10204 3.1:購入者向けドキュメントガイド
News Details
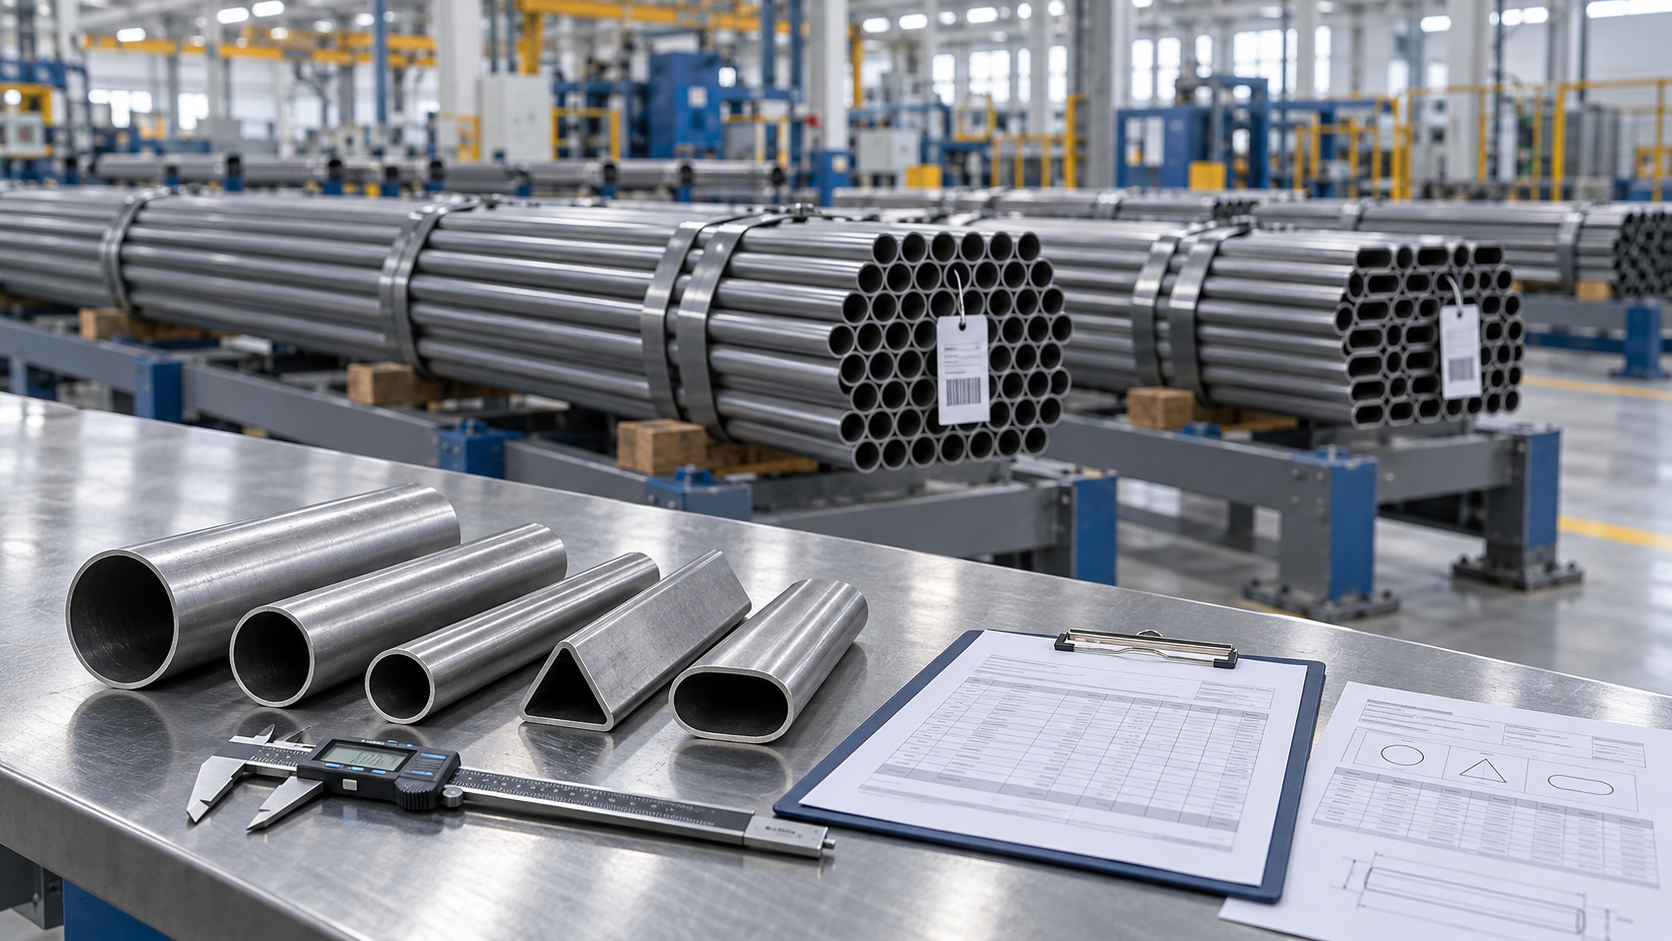
鋼管は注文サイズに適合している場合でも、使用前にさらに詳細な確認が必要となることがある。購入者は、材質等級、受渡状態、試験結果、および書類と出荷品との対応関係も確認する必要がある。
鋼管ミルシートはこれらの確認を支援する。ただし、書類名だけでは購入要件を満たしていることの証明にはならない。
輸入業者、販売業者、機械メーカーにとって、明確な文書管理は生産前から始まる。本ガイドでは、要求すべき内容、EN 10204 3.1鋼管証明書のレビュー方法、およびバッハのトレーサビリティ維持方法について説明する。
鋼管ミルシートとは何か?
MTCは、一般にミルシートまたは材料試験証明書と呼ばれ、材料の識別情報と検査情報を記録したものである。購入者はミル試験報告書(MTR)という用語に遭遇することもある。
注文および製品仕様に応じて、化学成分、機械的性質、受渡状態、その他の試験結果を含む場合がある。
ただし、「MTC」は一般的な取引用語である。それ自体で特定のEN 10204文書種別を特定するものではない。したがって、見積依頼および発注書に必要な検査書類を明記すること。
また、検査書類規格と配管製品規格を区別する。EN 10204は検査書類について規定し、適用される製品仕様が管の技術要件を定義する。
EN 10204 3.1 鋼管証明書の意味とは?
タイプ3.1検査証明書は、納品製品が注文に準拠していることを宣言し、特定の検査の結果を提供する。それは、製造部門から独立していなければならない製造業者の認定検査代表者によって検証される。代表者は製造業者の組織内で勤務できる。
特定の検査は、適用要件で定義されているように、供給された製品またはそれらが属する試験ユニットに結果をリンクする。すべての管が必ずしもすべての試験を受けたことを意味するわけではない。
また、タイプ3.1は、外部検査会社に試験の立会いを自動的に要求するものではない。
プロジェクトでタイプ3.2または別個の第三者検査が必要な場合は、生産前にその要件を明記する。一般的な検査報告書を代替として扱うのではなく、検査範囲、立会い箇所、および文書承認プロセスについて合意する。
注文前に証明書要件を定義する
「証明書付きの高品質な管」を求める要請はあまりにも解釈の余地を残している。
代わりに、以下を指定する:
- 管製品規格および版。
- 鋼種および寸法。
- 該当する場合は熱処理を含む受渡状態。
- 必要なEN 10204文書種別。
- 製品規格を超える試験および許容限界。
- マーキングおよびトレーサビリティ要件。
- 証明書の言語および提出タイミング。
- 購入者または第三者の検査要件。
カスタムプロファイルについては、承認済みの図面番号および改訂を含める。また、証明書にどの寸法検査を記載するか、また別の検査報告書で提供するかを合意する。
早い段階でサンプル文書フォーマットを要求する。サンプルは計画内容の確認に役立つが、出荷する最終証明書の代わりにはならない。
まず識別フィールドを確認する
試験値をレビューする前に、証明書が注文材料に属していることを確認する。
| 確認項目 | 購入者が検証すべき内容 |
|---|---|
| 製造業者 | 製造組織が明確に識別されている。 |
| 証明書参照番号 | 固有の文書番号および発行詳細が存在する。 |
| 注文参照 | 証明書を発注書に関連付けることができる。 |
| 製品説明 | 管の種類、サイズ、等級、および受渡状態が一致している。 |
| 規格 | 指定された製品規格および版が正しい。 |
| 材料識別 | ヒートおよび関連バッチまたは試験ユニット参照が記録されている。 |
| 数量 | 文書が供給数量と一致している。 |
| 検証 | 認定検査代表者が特定されている。 |
すべてのページおよび添付資料を確認する。ページが欠けていると、試験結果、注記、または承認詳細が削除される可能性がある。
ある出荷に対してサプライヤーが複数の証明書を提供する場合、各書類がどのバンドルをカバーしているかを示すマッピングリストを要求する。
試験結果を正しい要件に照らして確認する
証明書は、実際の結果と注文管の要件との比較を支援するものでなければならない。
製品仕様および注文に応じて、関連する確認は以下を含む:
- 化学成分。
- 降伏強さまたは耐力。
- 引張強さおよび伸び。
- 硬さまたは衝撃特性。
- 扁平試験、拡管試験、またはその他の成形試験。
- 漏れ試験または非破壊試験。
これらの試験は、すべての鋼管に対する普遍的な要件ではない。それらの必要性、方法、サンプリング率、および許容限界は、適用される仕様および購入契約に依存する。
該当する場合は、単位、試験条件、および試験片の詳細を確認する。例えば、衝撃結果には試験温度が必要であり、伸び結果には適切な試験片基準が必要である。
また、製造段階も考慮する。冷間引抜きおよび熱処理は、機械的性質を変化させる可能性がある。投入材料のみの結果では、最終管の特性を確立できない場合がある。
入荷試験結果が出荷証明書に転記されている場合、原本文書へのトレーサビリティを維持する必要がある。
証明書から管までのバッチトレーサビリティを維持する
バッチトレーサビリティは、物理材料とその生産および検査記録を結びつける。
ヒート番号は一般に特定の溶解からの鋼を識別する。生産バッチまたは試験ユニットは、定義された条件下で処理または試験された、より具体的なグループを識別する場合がある。これらの参照は異なる目的を果たし、リンクを維持する必要がある。
例えば、1つのヒートが複数の熱処理バッチに分割されることがある。化学組成は共有されるが、最終的な機械試験結果は異なる試験ユニットに関連する場合がある。
出荷前に、管、バンドルタグ、および梱包リストに識別情報がどのように表示されるかについて合意する。個別のマーキングが小口径または精密管に不適切な場合は、注文要件を満たす代替手段を確認する。
受領後もトレーサビリティを継続する。バンドルを分割したり管を切断したりする場合は、管理されたプロセスで識別情報を引き継ぐ。そうしなければ、有効な証明書がそれが対象とする在庫から切り離される可能性がある。
文書をFAKESI管アプリケーションに合わせる
FAKESIの公表範囲には、継目無鋼管、精密鋼管、異形管、およびPTOドライブシャフト管が含まれる。記載されている用途には、農業機械、自動車部品、油圧シリンダー、およびその他の機械部品が含まれる。
これらの用途には、異なる検査記録が必要になる場合がある。
カスタムPTOプロファイルについては、購入者はプロファイル形状および嵌合適合をカバーする寸法報告書が必要な場合がある。精密丸管については、直径、肉厚、真直度、および表面要件が受け入れの中心となる場合がある。
したがって、材料証拠を用途固有の検査から分離する。材料証明書自体では、トルク容量、完成部品の適合、またはすべての動作条件への適合性を証明するものではない。
材料を解放する前に文書ギャップを解決する
ヒート番号が一致しない場合、必要な結果が欠落している場合、または証明書が異なる等級または受渡状態をカバーしている場合は、受け入れを一時停止する。
サプライヤーに調査を依頼し、管理された修正または裏付け記録を提供する。証明書を自分で編集したり、見た目が似ている材料が同じバッチに属していると想定したりしない。
不一致が解決されるまで、影響を受ける在庫を識別して分離した状態に保つ。追加試験は技術的な疑問に答えるのに役立つ場合があるが、失われた生産履歴を自動的に再現するものではない。
FAKESI向けに明確な文書概要を準備する
FAKESIに連絡する際は、管仕様、図面、受渡状態、用途、および必要な検査書類種別を送付する。
次に、注文前に証明書の入手可能性、試験範囲、マーキング方法、および提出タイミングを確認する。購入プロセスで必要な場合は、出荷解放前に最終文書パッケージを要求する。
有用なEN 10204 3.1 鋼管証明書は、注文、検査結果、および納品材料を連携させていなければならない。これら3つをすべて確認することで、購入者は適切な受け入れ判断を行い、生産全体を通じて信頼できる記録を保持することができる。


