冷間引抜鋼管:工程手順、加工硬化と熱処理
News Details
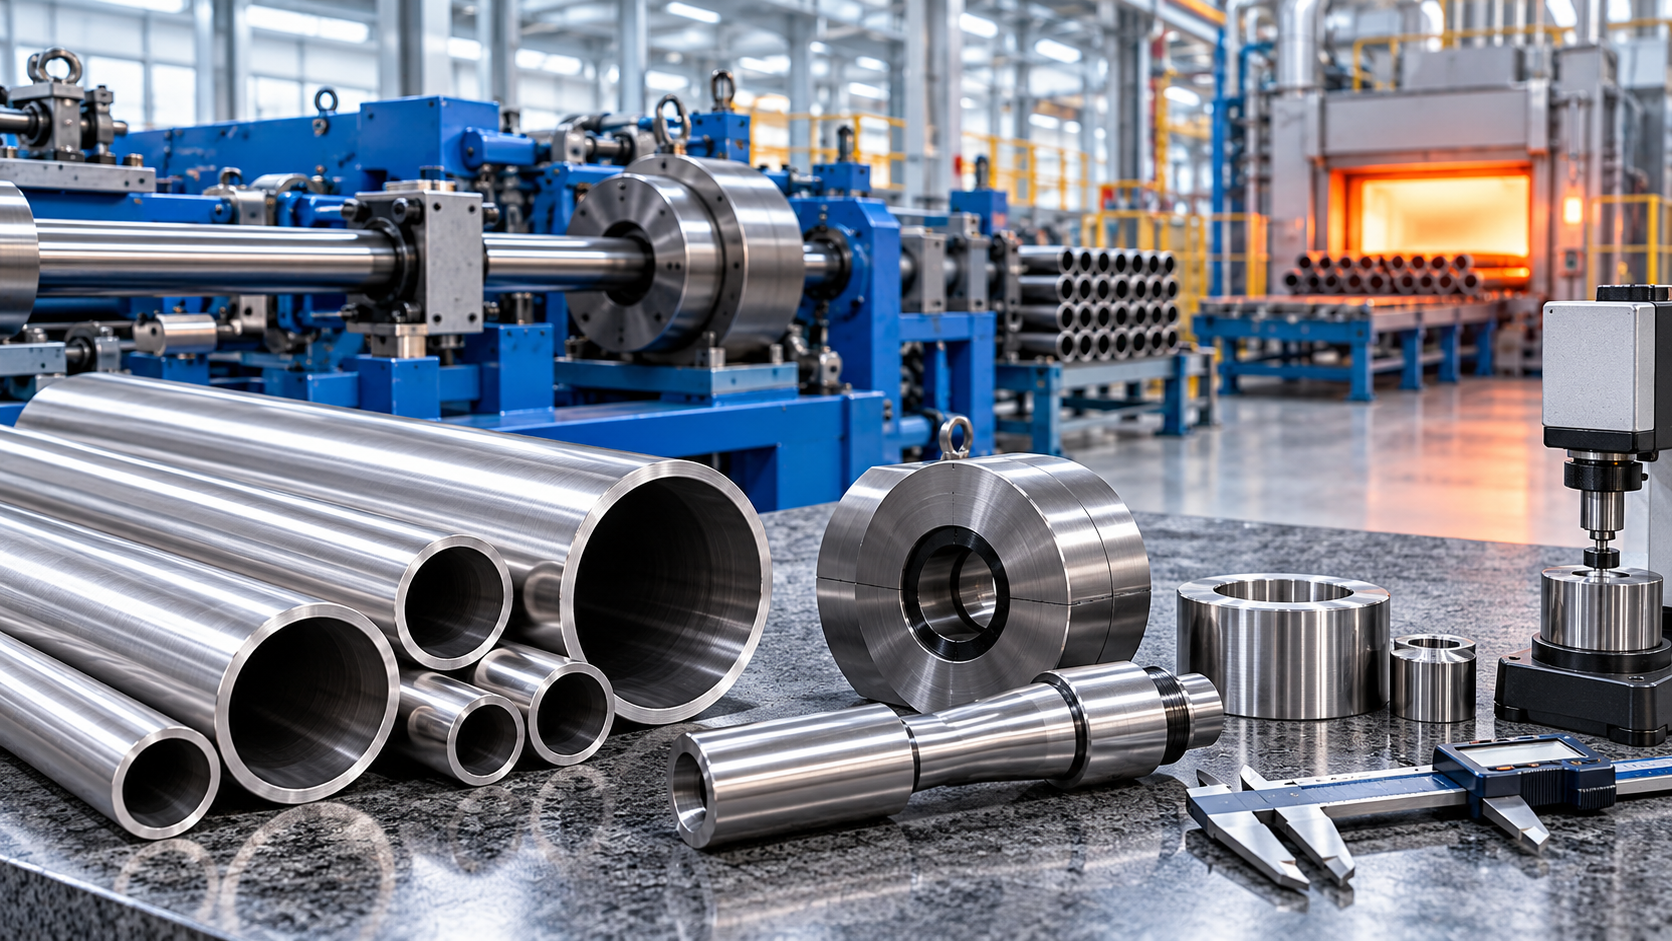
冷間引抜は、高精度で高強度な鋼管を製造するための重要な工程です。これにより、寸法精度、表面品質、機械的性質が向上します。多くの工業部品において、この工程は基礎的な管を高付加価値の構成要素へと変えることができます。
冷間引抜精密管は、油圧シリンダー、空圧シリンダー、農業用ドライブシャフト、自動車のトランスミッション部品、モーターハウジング、機械部品に広く使用されています。これらの用途では、安定した寸法、滑らかな表面、信頼性のある強度が求められます。
FAKESIは、シームレス鋼管、精密鋼管、PTOドライブシャフト管、異形鋼管を製造しています。冷間引抜、仕上げ、厳格な品質管理により、FAKESIは過酷な産業用途向けのカスタム管ソリューションを必要とするバイヤーをサポートします。
鋼管の冷間引抜とは?

冷間引抜は、室温または室温付近で行われる成形プロセスです。この工程では、管をダイスに通して引き抜きます。多くの場合、管の内部にマンドレルまたはプラグが使用されます。
ダイスは外形と寸法を制御します。マンドレルまたはプラグは、内径と肉厚の制御を助けます。その結果、管はより高精度で滑らかになります。
熱間成形管と比較して、冷間引抜管は多くの場合、より高い寸法精度、優れた表面仕上げ、より高い強度を持っています。そのため、標準的な管の品質では不十分な場合に、冷間引抜鋼管プロセスがしばしば使用されます。
冷間引抜が重要な理由
多くの工業部品は、基本的な管の強度以上のものを必要とします。また、良好なはめあい、滑らかな動き、安定した組み立ても必要です。
冷間引抜は以下の改善に役立ちます:
- 外径精度
- 内径精度
- 肉厚制御
- 表面品質
- 真円度またはプロファイル精度
- 仕上げ後の真直度
- 引張強さ
- 降伏強さ
- 機械加工性能
これらの利点により、冷間引抜管は油圧システム、自動車部品、農業機械、精密機械部品で一般的に使用されています。
ステップ1:管素材の選択
プロセスは管素材から始まります。この素材はシームレス鋼管または他の適切な管形状である場合があります。材料は最終用途に適合しなければなりません。
この段階で、製造業者は鋼種、管寸法、肉厚、表面状態をチェックします。素材に深い欠陥、大きな肉厚のばらつき、または不十分な材料品質がある場合、引抜中に問題を引き起こす可能性があります。
したがって、良好な原材料の選択が、信頼性のある冷間引抜精密管への第一歩です。
ステップ2:洗浄と表面処理
引抜前に、管の表面を洗浄し、準備する必要があります。これにより、管と工具の間の摩擦を減らすのに役立ちます。
一般的な準備工程には、洗浄、酸洗処理、リン酸塩処理、潤滑などがあります。正確な方法は、鋼種と引抜要件によって異なります。
良好な潤滑は非常に重要です。これは管表面を保護し、引抜力を低下させ、ダイスの摩耗を減らします。十分な潤滑がなければ、引抜中に管が傷ついたり、割れたり、固着したりする可能性があります。
ステップ3:管端の先細り加工
管がダイスを通過する前に、一端の寸法を小さくする必要があります。この工程は先細り加工と呼ばれます。
先細り加工された端により、引抜機が管をつかんでダイスに通すことができます。この工程は単純に見えるかもしれませんが、正しく行わなければなりません。不十分な先細り加工は、引抜安定性に影響を与え、管端を損傷する可能性があります。
先細り加工後、管は主要な引抜工程の準備が整います。
ステップ4:ダイスによる引抜
引抜中、管は強力かつ安定した力でダイスに通されます。管の直径は減少し、肉厚はより均一になる場合があります。
いくつかの引抜方法があります。シンク引抜は主に外径を制御します。マンドレル引抜とプラグ引抜は、内径と肉厚をより良く制御できます。
精密用途には、工具設計が重要です。ダイスサイズ、マンドレルサイズ、引抜速度、潤滑、減面率はすべて最終結果に影響します。
時には、1回の引抜パスで十分な場合もあります。しかし、高い寸法精度が求められる管は数回のパスが必要な場合があります。パス間には、延性を回復させるために熱処理が必要な場合があります。
加工硬化とは何ですか?
加工硬化は、冷間引抜中に鋼が力によって成形されるときに発生します。金属が変形するにつれて、より強く硬くなります。
これは有用な場合があります。高い強度は、管が曲げ、圧力、トルクに耐えるのに役立ちます。ドライブシャフト管や機械部品にとって、この追加強度は性能を向上させる可能性があります。
しかし、加工硬化は延性も低下させます。簡単に言えば、管は成形されにくくなります。制御せずにプロセスを続けすぎると、管に割れが生じたり、後の機械加工に対して硬くなりすぎたりする可能性があります。
そのため、製造業者は強度と成形性のバランスを取らなければなりません。
鋼管の熱処理が重要な理由
鋼管熱処理は、硬度、応力、機械的性質を制御するために使用されます。引抜前、引抜パス間、または最終パス後に行われる場合があります。
熱処理は以下の助けとなります:
- 内部応力の低減
- 延性の改善
- 成形性の回復
- 硬度の調整
- 寸法安定性の改善
- 機械加工用の管の準備
- 最終性能の向上
例えば、焼きなましは加工硬化後に管を柔らかくすることができます。応力除去焼きなましは、有用な強度を保ちながら内部応力を低減することができます。適切な熱処理は、材料グレード、引抜減面率、最終用途によって異なります。
熱処理と最終用途
用途によって、異なる管の特性が必要です。
油圧シリンダー管は、安定した寸法、滑らかな表面、良好な内径品質が必要な場合があります。PTOドライブシャフト管は、強度、耐トルク性、プロファイル精度が必要な場合があります。モーターハウジング管は、良好な機械加工性と安定した肉厚が必要な場合があります。
このため、鋼管の熱処理を決して任意に選んではいけません。最終的な使用条件に適合させる必要があります。
バイヤーが用途を明確に提供する場合、製造業者はより良い生産ルートを提案することができます。
ステップ5:矯正と仕上げ
引抜と熱処理の後、管にわずかな曲がりがある場合があります。そのため、多くの場合、矯正が必要です。
管は、切断、研磨、ホーニング、スカイビング、ローラーバニシング、またはその他の仕上げ工程を経ることもあります。これらの工程は製品の種類によって異なります。
油圧および空圧シリンダー管にとって、内面はしばしば非常に重要です。異形鋼管にとっては、プロファイル精度、ねじれ制御、真直度がより重要な場合があります。自動車および機械部品にとっては、機械加工代と外径制御が重要な場合があります。
ステップ6:検査と品質管理
検査により、管が図面または注文要件を満たしていることを確認します。冷間引抜精密管にとって、この工程は不可欠です。
一般的な検査項目は以下のとおりです:
- 外径
- 内径
- 肉厚
- 長さ
- 真直度
- 真円度またはプロファイル形状
- 表面粗さ
- 硬度
- 機械的性質
- 目視による表面欠陥
管が重要な部品で使用される場合、検査計画をバイヤーの図面、サンプル、または規格に合わせることができます。
冷間引抜鋼管の一般的な用途
冷間引抜鋼管は、優れた精度と安定した性能を提供するため、多くの産業で使用されています。
一般的な用途は以下のとおりです:
- 油圧シリンダー管
- 空圧シリンダー管
- 農業用PTOドライブシャフト管
- 自動車トランスミッションシャフト管
- 自動車およびオートバイ部品
- モーターハウジング
- スマートロック部品
- 建設機械部品
- カスタム異形鋼管
これらの部品は、多くの場合、高い寸法精度、優れた表面品質、信頼性のある強度を必要とします。冷間引抜は、これらのニーズを満たすのに役立ちます。
注文前にバイヤーが確認すべきこと
適切な管を入手するために、バイヤーは明確な技術的詳細を提供する必要があります。これにより、遅延を回避し、誤った加工のリスクを減らすのに役立ちます。
重要な情報は以下のとおりです:
- 鋼種または材料規格 <


