鋼管表面粗さ:Ra、Rzとその応用例
News Details
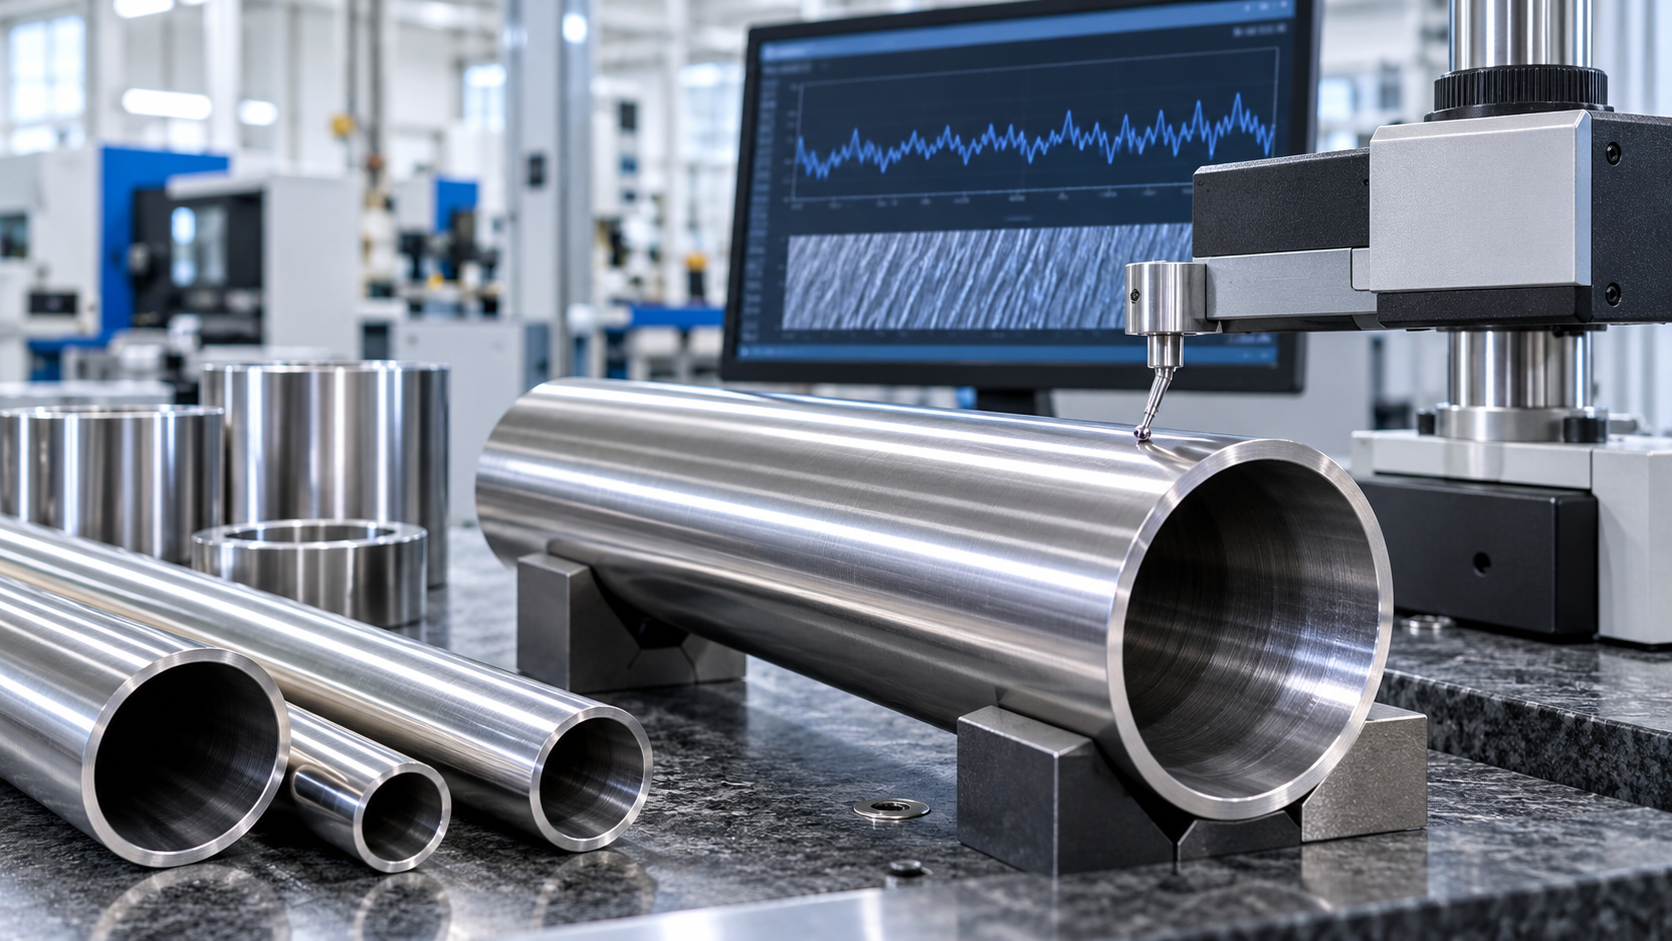
鋼管の表面粗さは、小さなディテールに見えるかもしれません。しかし、それはシール、摩擦、オイル保持、摩耗、騒音、耐用年数に直接影響します。精密鋼管製品の購入者にとって、表面品質は多くの場合、寸法公差、真直度、材料グレードと同じくらい重要です。
これは油圧シリンダーチューブでは特に当てはまります。内面は圧力下でピストンシールと協働しなければなりません。表面が粗すぎると、シールを傷つけて漏れを引き起こす可能性があります。滑らかすぎると、十分な油膜を保持できない可能性があります。その結果、シリンダーの摩耗が早まったり、動作がスムーズでなくなったりする可能性があります。
FAKESI は、油圧、空圧、農業、自動車、機械用途向けの精密鋼管、継目無鋼管、PTO ドライブシャフト管、異形鋼管を製造しています。これらの分野では、鋼管の表面粗さは、図面上の数値だけではありません。製品性能の重要な部分です。
鋼管の表面粗さとは何ですか?
表面粗さとは、管表面の小さな山と谷を表します。これらの跡は、熱間圧延、冷間引き抜き、機械加工、ホーニング、スカイビング、研磨、またはその他の仕上げ工程から生じる場合があります。
見た目には、管は滑らかに見えるかもしれません。しかし、測定すると、表面に明らかな微視的な違いが現れることがあります。これらの違いは、管がシール、軸受、ブッシュ、オイル、グリース、またはその他の金属部品とどのように接触するかに影響します。
鋼管の場合、表面粗さは外径、内径、またはその両方で測定されることがあります。重要な表面は最終用途によって異なります。たとえば、油圧シリンダーチューブの内径は、多くの場合、外面よりも重要です。ただし、ハウジングに取り付けられる管や、納入後に機械加工される管では、外面がより重要になる場合があります。
Ra: 一般的な粗さの値
Ra は最も一般的な表面粗さの値の一つです。測定長さにわたる平均粗さを示します。簡単に言えば、Ra は表面がどの程度滑らかか、または粗いかの概要を示します。
Ra が低いほど、通常、表面は滑らかになります。Ra が高いほど、表面は粗くなります。理解しやすく広く使用されているため、多くの図面では主要な表面仕上げ要件として Ra が含まれています。
ただし、Ra は平均値です。そのため、深い傷や鋭いピークを明確に示さない場合があります。2 つの表面が同じ Ra を持っていても、実際の使用では異なる挙動を示す可能性があります。これが、購入者やエンジニアが Rz も確認する理由です。
Rz: 最大断面高さ
Rz は、測定領域内の表面の山と谷の高低差を測定します。特に鋭い山や深い溝がある場合、表面プロファイルをより良く表します。
鋭い山はシールを損傷する可能性があるため、これは重要です。深い谷はオイルを保持できますが、汚れを閉じ込めたり、接触不良領域を作ったりすることもあります。そのため、Rz はエンジニアが一般的な滑らかさ以上のことを理解するのに役立ちます。
油圧シリンダーチューブでは、Ra と Rz が一緒に考慮されることがよくあります。Ra は平均仕上げを示します。Rz は表面プロファイルの厳しさを示します。これらを組み合わせることで、管がどのように性能を発揮するかをより明確に把握できます。
油圧シリンダーチューブでなぜ粗さが重要なのか
油圧シリンダーチューブは、圧力下でのスムーズなピストン動作を支えなければなりません。内径は各ストロークでシールと擦れ合います。このため、表面仕上げは効率と耐用年数の両方に影響します。
内径が粗すぎると、シールリップが急速に摩耗する可能性があります。これにより、オイル漏れ、圧力損失、操業停止につながる可能性があります。重型機器では、小さな漏れの問題でもシステム全体を停止させる可能性があります。
内径が滑らかすぎると、表面が安定した油膜を保持できない場合があります。十分な油膜がないと、摩擦が上昇する可能性があります。その後、シールが過熱し、固着し、または不均一に摩耗する可能性があります。
そのため、最良の表面は常に最も滑らかな表面とは限りません。代わりに、シール材質、圧力レベル、ストローク速度、動作環境に適合した表面であることが重要です。
粗さと摩擦
表面粗さは摩擦と密接な関係があります。表面が粗いほど、接触点が多くなります。その結果、摺動部品の動作により多くの力が必要になる場合があります。これにより、システム効率が低下する可能性があります。
同時に、制御された微細な谷は潤滑剤を保持するのに役立つ場合があります。これは油圧部品や機械部品で有用です。油膜が金属とシールの直接的な接触、または金属同士の接触を減少させるからです。
そのため、粗さ制御はバランスを取ることです。製造業者は、安定した潤滑を支える表面を維持しながら、有害な山を避けなければなりません。
粗さと耐摩耗性
摩耗は多くの場合、表面から始まります。管表面に傷、スケール、くぼみ、または鋭い高さのある点がある場合、これらの領域が損傷の起点となる可能性があります。
精密鋼管では、安定した表面仕上げが初期摩耗の軽減に役立ちます。また、管がシール、ブッシュ、および嵌合部品とより予測可能に動作することも助けます。
回転部品や摺動部品の場合、表面仕上げが不十分だと騒音、熱、振動が発生する可能性があります。時間の経過とともに、これによりアセンブリ全体の寿命が短くなる可能性があります。そのため、粗さ制御は管とその周囲の部品の両方を保護するのに役立ちます。
粗さと腐食リスク
表面粗さも腐食に影響する可能性があります。粗い表面は、湿気、汚れ、または化学残留物をより保持しやすいことがあります。一部の動作環境では、これにより錆や腐食が促進される可能性があります。
滑らかで清潔な表面は、多くの場合、オイル、コーティング、または梱包で保護しやすいです。ただし、必要な仕上げは依然として最終用途に依存します。たとえば、納入後に機械加工される管は、完成したシリンダーチューブと同じ表面仕上げを必要としない場合があります。
これが、購入者が見積もりを依頼する際にアプリケーションを明確に説明すべき理由です。
製造業者は表面粗さをどのように制御しているか
表面粗さは、プロセス設計と検査の両方を通じて制御されます。精密鋼管では、いくつかの工程が使用される場合があります。
冷間引き抜きは、粗い熱間成形管と比較して、寸法精度と表面品質を向上させることができます。冷間引き抜き中、管はダイスを通して成形され、場合によってはマンドレル上で成形されます。これにより、管の内外面の状態を改善するのに役立ちます。
油圧シリンダーチューブでは、ホーニング、またはスカイビングとローラーバニシングが内径を仕上げるために使用される場合があります。ホーニングは小さな表面欠陥を除去し、制御されたクロスハッチパターンを作成します。スカイビングとローラーバニシングは、寸法制御された滑らかで安定した内径を作成できます。
仕上げ後、管は表面粗さ計で検査されます。外観検査も重要です。なぜなら、平均粗さの値が許容範囲内に見えても、傷、へこみ、および取り扱いによる跡が実際の性能に影響を与える可能性があるからです。
Ra と Rz はアプリケーションに適合すべき
すべての管に適合する唯一の粗さの値はありません。適切な Ra と Rz はアプリケーションに依存します。
油圧シリンダーチューブでは、内径仕上げがシール寿命、油膜、および圧力安定性を支えなければなりません。空圧シリンダーでは、滑らかな動作と低摩擦が主な目標となる場合があります。自動車および農業用ドライブシャフト管では、外面が溶接、コーティング、バランシング、または機械加工を支える必要がある場合があります。
モーターハウジング、スマートロック部品、および精密機械部品では、表面仕上げが組立精度と外観に影響を与える可能性があります。異形鋼管では、表面要件は接触領域とプロファイル形状によって異なる場合があります。
そのため、購入者は「滑らかな管」だけを要求すべきではありません。代わりに、測定する表面、粗さの値、および検査方法を明確に定義する必要があります。
購入者は RFQ に何を含めるべきか
明確な RFQ は、管製造業者が適切な製造ルートを選択するのに役立ちます。また、コストと納期の問題を回避するのにも役立ちます。
表面粗さが重要な場合、購入者は以下を提供すべきです:
- 管の種類と鋼種
- 外径、内径、および肉厚
- 必要な公差
- 測定する表面: 内径、外径、またはその両方
- 必要な Ra および Rz の値
- アプリケーション、たとえば、油圧シリンダーチューブまたは機械加工部品
- 熱処理の要件
- 真直度の要件
- 表面保護または梱包の要件
- 図面、規格、またはサンプル(入手可能な場合)
さらに、購入者は管を直接使用するか、後で機械加工するかを明記すべき


